Date: Oct. 12, 2026
Kayışlı Konveyör çalışma sürecinde ani bir duruş veya normal çalışmanın aksaması, tüm üretim hattının işleyişini olumsuz etkileyerek ciddi ekonomik kayıplara yol açabilir. Bu nedenle, kurulum ve işletme teknolojisinin doğru şekilde uygulanması büyük önem taşır.
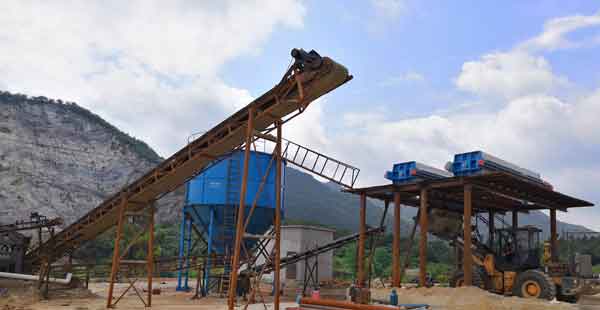
Ana gövdenin kurulum sırası şu şekilde olmalıdır: Önce baş tambur (headstock) monte edilmeli, ardından her bölümün orta şasesi yerleştirilmeli ve son olarak kuyruk tamburu (tailstock) takılmalıdır. Şaselerin montajından önce konveyörün merkez hattı belirlenmelidir. Konveyörün tüm çalışma operasyon merkezleri tek bir düz çizgi üzerinde hizalanmalıdır.
Her bir şasenın montajı sırasında, taşıma mesafesinin boyuna merkez pozisyonu tutarlı olmalı ve boyuna yatay eğim açısı izin verilen tolerans sınırları içinde kalmalıdır.
Tek sıralı rafın merkez çizgisine olan sapma toleransı ±0,1 mm olmalı ve konveyörün raf merkezi ile olan sapması 35 mm’den az olmalıdır. Tüm tek bölümlü rafların doğru şekilde yerleştirildiğinden emin olduktan sonra tüm parçalar birleştirilebilir. Birleştirme işlemi tamamlandıktan sonra montajın sağlamlığı ve merkez pozisyonunun doğruluğu kontrol edilmelidir.
Kayışlı konveyörün tahrik şaftının, kayışlı konveyörün merkez çizgisine dik olduğundan emin olun; ayrıca konveyörün merkez çizgisinin, tahrik makarasının genişlik merkeziyle çakıştığını ve geleneksel eksenin redüktör ekseniyle paralel olduğunu doğrulayın.
Ayrıca, iyi bir boşta çalışma performansı ve güç aktarımı sağlamak için tüm şaftlar ve makaralar önce hizalanmalıdır. Şaftların yatay sapma toleransı 0,5–1,5 mm aralığında olmalıdır.
Tahrik cihazının montaj sürecinde, ilgili germe (tensioning) cihazı da aynı anda monte edilebilir. Kayışlı konveyörün merkez çizgisi ile germe cihazının makara ekseni birbirine dik konumda olmalıdır.
Bu adım, kayışlı konveyör montajının kritik bir bölümüdür ve konveyörün çalışma verimi ile hizmet ömrü üzerinde önemli bir etkiye sahiptir.
Gövde, tahrik ünitesi ve germe cihazı sırasıyla monte edildikten sonra, taşıyıcı makara gövdesi ile üst ve alt taşıyıcı makaraların montajına geçilmelidir. Konveyör bandı kademeli olarak yay şeklini almalı ve dönüş bölümündeki taşıyıcı makara gövdeleri arasındaki mesafe, normal makara gövdesi aralığının yarısı olmalıdır. Montaj tamamlandıktan sonra sistemin yeterli esnekliğe ve güvenilirliğe sahip olduğu doğrulanmalıdır.
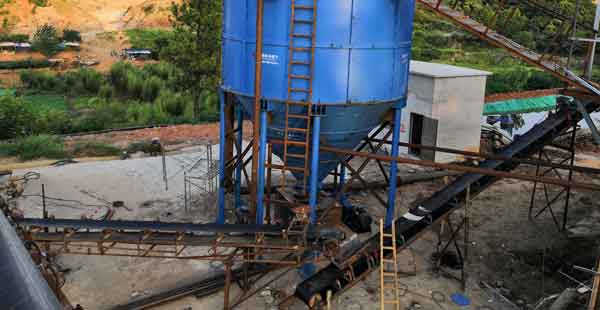
Gövde, makara ve rulmanların montaj sürecinde aşağıdaki koşulların eş zamanlı olarak sağlanması gerekmektedir:
(1) Tüm makaralar birbirine paralel tutulmalı ve hizalı bir şekilde dizilmelidir.
(2) Tüm makaralar ayrıca yatay ve paralel konumda tutulmalı ve hizalı bir şekilde dizilmelidir.
(3) Ön hazırlık çalışmaları tamamlandıktan sonra şasi, zemin veya temel üzerine monte edilebilir. Konveyör bandı sabitlendikten sonra besleme ve boşaltma ünitelerinin montajına geçilebilir.
(4) Tüm taşıyıcı yapı çerçeveleri yatay olarak paralel ve düz bir hat üzerinde tutulmalıdır. Bu nedenle, ve çerçevesinin montaj işlemi tamamlandığında, konveyörün yatay pozisyonu ve merkez konumu derhal düzeltilmelidir.
Boşta çalıştırma testi, konveyör bandının sapmasız çalışmasını sağlamak amacıyla önceden gerçekleştirilmelidir. Aynı zamanda, makaraların çalışma kuralları, konveyör bandı yüzeyi ile kılavuz plaka arasındaki temas derecesi ve tahrik bölümünün çalışma sıcaklığı da kullanım gereksinimlerini karşılamalıdır. Gerekli ayarlama işlemleri mutlaka yapılmalı ve tüm parametrelerin doğru olduğu teyit edildikten sonra test çalışması başlatılabilir.
Please enter your inquiry and contact. We will reply you as soon as possible.
We are here for your questions anytime 24/7, welcome your consultation.
The latest sand washer price.
Installation and maintenance.
Screening
Sand Washing Machines
Sludge Treatment
Sand Recycling Machines
Address: Shuangyue Road, Changdai Town, Mengjin County, Luoyang, China
Email: export@lylzzg.com
Tel: +86-18736301510
 English
 日本語
 Русский
 中文
 Español
 Français
 Português
 العربية
 Tiếng Việt
 Deutsch
 한국어
 বাংলা
 हिन्दी
 Bahasa Melayu
 Kiswahili