Date: Oct. 12, 2026
在 带式输送机 的运行过程中,若发生突发停机或无法正常作业的情况,将直接影响整条生产线的稳定运行,并造成严重的经济损失。因此,掌握其安装与操作技术至关重要。
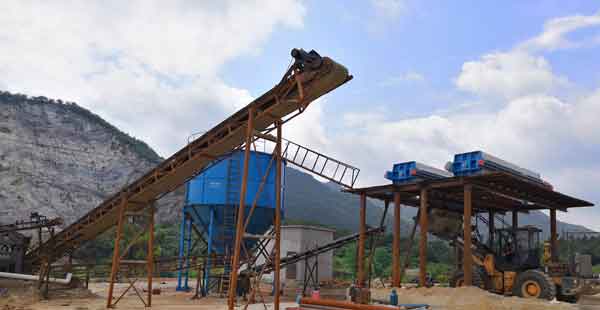
主体设备的安装应遵循“先装头部驱动装置、再装各段中间架、最后安装尾部张紧装置”的顺序。在安装机架前,需确定输送机的中心线位置,确保输送机所有工作运行中心均处于同一直线上。
在安装各段机架的过程中,必须保证输送距离的纵向中心位置保持一致,且纵向水平倾斜度须控制在允许范围内。
单排架至中心线的误差范围应控制在 ±0.1mm 以内,输送机至架体中心的偏差应小于 35mm。在确认所有单节架体的安装位置无误后,方可进行部件连接。连接完成后,需检查安装的牢固性及中心位置的精度。
确保带式输送机的驱动轴与输送机中心线垂直,并保证输送机中心线与驱动辊宽度中心重合;同时,传统轴与减速机轴也应保持平行。
此外,所有轴和辊子应先进行找平处理,以确保在无负载及空载状态下运行良好。轴的水平误差范围应控制在 0.5–1.5mm 以内。
在安装驱动装置的过程中,可同步安装相应的张紧装置。带式输送机的中心线与张紧装置的辊轴也应保持垂直状态。
此步骤是带式输送机安装的关键环节,对输送机的作业效率及使用寿命具有重要影响。
框架、传动装置及张紧装置依次安装完毕后,随即进行托辊架及上下托辊的安装作业。输送带应逐渐形成弧形弯曲状态,转弯段托辊架的间距应为正常段托辊架间距的一半。安装完成后,须确保其具备足够的柔韧性与可靠性。
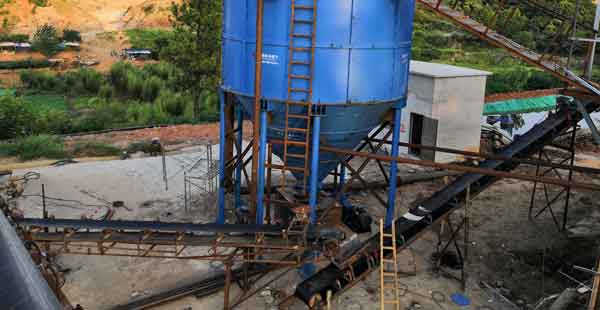
在机架、滚筒及托辊的安装过程中,还需同时满足以下条件:
(1) 所有托辊应保持平行,并成排整齐排列。
(2) 所有托辊还应保持水平且相互平行,成排整齐排列。
(3) 当前准备工作完成后,可将机架安装于地面或基础上。带式输送机固定后,即可安装给料装置和卸料装置。
(4) 所有支撑结构框架应保持水平平行且呈直线状态。因此,在安装驱动辊和支撑辊架完成后,应立即校正输送机的水平位置和中心位置。
应提前进行空载试机,以确保输送带运行无跑偏现象。同时,托辊的运行规则、输送带表面与导料板的接触程度以及驱动部件的工作温度,均须满足使用要求。必须进行必要的调试工作,待确认各项指标无误后,方可启动试机。
Previous:开采工艺流程
Next:使用中的8大常见故障,您是否也遇到了?
Please enter your inquiry and contact. We will reply you as soon as possible.
We are here for your questions anytime 24/7, welcome your consultation.
The latest sand washer price.
Installation and maintenance.
Screening
Sand Washing Machines
Sludge Treatment
Sand Recycling Machines
Address: Shuangyue Road, Changdai Town, Mengjin County, Luoyang, China
Email: export@lylzzg.com
Tel: +86-18736301510
 English
 日本語
 Русский
 Español
 Français
 Português
 العربية
 Tiếng Việt
 Deutsch
 한국어
 Türkçe
 বাংলা
 हिन्दी
 Bahasa Melayu
 Kiswahili