Date: Oct. 12, 2026
La presse à bande est principalement composée d’un dispositif de distribution, d’un dispositif de déshydratation, d’un système de dosage automatique, d’un compresseur d’air et d’un système de commande électro-pneumatique. Lors du fonctionnement, une mauvaise coordination entre les différents composants peut facilement entraîner des dysfonctionnements. Les problèmes les plus courants sont le qui entraîne la boue au Sri Lanka et la faible teneur en solides du gâteau de filtration. Voici une analyse des causes et des solutions pour ces deux problèmes.
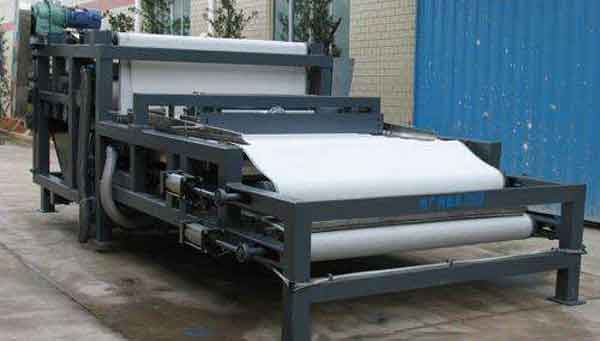
Lorsque la teneur en humidité des boues à déshydrater est trop élevée, les boues débordent des deux côtés du filtre pendant le fonctionnement. Cela s’explique par la forte fluidité de la suspension liquide lors de la transition de l’état liquide à l’état semi-solide. La pulpe risque alors de déborder de part et d’autre des rouleaux. Les causes courantes de ce débordement sont les suivantes :
Une mauvaise floculation empêche l’eau capillaire de se transformer en eau libre et d’être éliminée dans la zone de gravité. Par conséquent, les boues liquides peuvent facilement s’échapper une fois entrées dans la zone de pressage et soumises à compression. Pour résoudre ce problème, il convient d’ajouter une quantité appropriée de solution de PAM en fonction de la qualité de la floculation et de la teneur en humidité du gâteau de boues.
La concentration des boues correspond à leur teneur en matières solides. Lorsque cette teneur est inférieure à un certain seuil, les performances de déshydratation sont médiocres et la consommation de floculant augmente. Des boues à faible teneur en solides introduites dans la presse à bande peuvent fuir, rendant impossible un pressage efficace de la bande filtrante. Ce problème peut être résolu en ajustant
de l’aération et de la maximisation du temps de concentration des boues.
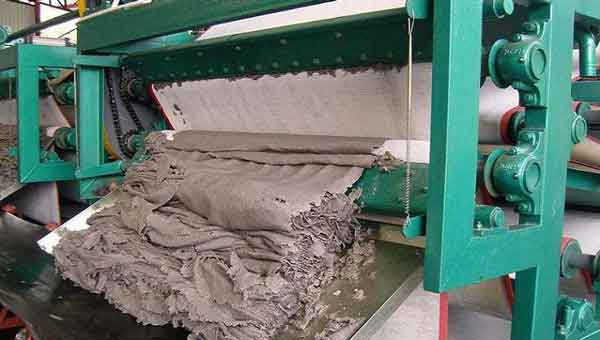
Le voûtement de la voile filtrante signifie que les deux voiles enroulées sur la surface des rouleaux ne se chevauchent pas, la voile extérieure formant un arc ou la voile inférieure étant ouverte. En raison d’une tension non uniforme de la voile filtrante, la résistance au déroulement ne peut être vaincue, ce qui entraîne un affaissement et une déformation en arc de la voile. La solution consiste à vérifier le fonctionnement des rouleaux adjacents au niveau de la courbure et à assurer la maintenance des roulements. Il est également possible de contrôler le système de tension de la voile déformée afin de réduire la résistance du guide-tendeur. La pression pneumatique de tension peut aussi être ajustée pour maintenir une tension modérée des deux voiles filtrantes.
Lorsque le matériau floculé pénètre dans la zone d’extrusion, il est soumis à une forte pression avant d’atteindre un état stable depuis son état fluide. Ce phénomène résulte d’une pression excessive exercée par la voile filtrante sous l’action du vérin. Dans ce cas, la pression d’air doit être réglée dans une plage appropriée.
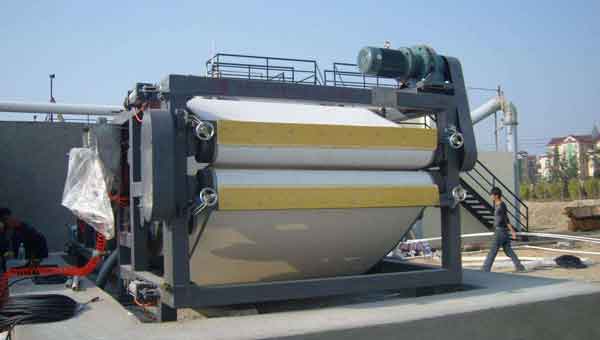
La boue déshydratée ayant une faible teneur en matières sèches, elle adhère aux toiles filtrantes et devient difficile à retirer, ce qui complique les opérations de déshydratation des boues. Parallèlement, cette forte teneur en eau engendre une augmentation des coûts de traitement des boues. Les principales causes d’une faible teneur en matières sèches du gâteau après déshydratation sont les suivantes :
Si la vitesse de la bande filtrante est excessive, le temps de pressage et de pré-déshydratation des boues est insuffisant. Il en résulte un gâteau plus fin et une diminution de la teneur en matières sèches. La solution consiste à réduire la vitesse de la bande.
Une sélection incorrecte du floculant peut modifier les propriétés des boues ou affecter le débit d’alimentation, entraînant une baisse de leur aptitude à la déshydratation. Dans ce cas, il convient de réaliser de nouveaux essais afin de déterminer le type ou le dosage approprié du floculant.
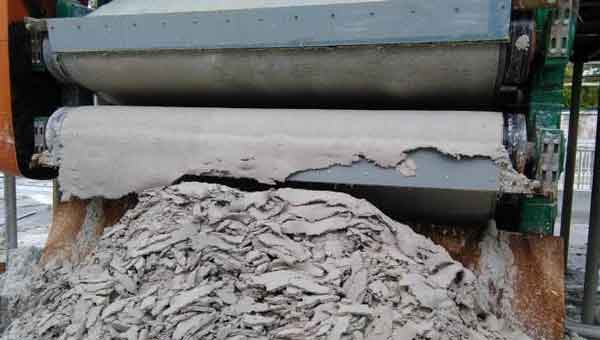
Si la tension de la bande filtrante est trop faible, la force de compression appliquée aux boues est insuffisante, ce qui réduit le taux de matière sèche du gâteau après déshydratation. Il convient alors d’augmenter progressivement la tension de la bande ; la pression de la presse à bandes est généralement réglée entre 0,5 et 0,6 MPa.
Le colmatage de la bande empêche l’évacuation efficace de l’eau et augmente l’humidité des boues déshydratées. Dans ce cas, il est impératif d’arrêter immédiatement la machine, de nettoyer les résidus de boues présents sur la bande avant toute remise en service.
Voici donc notre partage du jour. Si vous rencontrez d’autres problèmes non résolus lors de l’utilisation de votre presse à bandes, n’hésitez pas à nous consulter. Nous vous proposerons la solution la plus adaptée.
Please enter your inquiry and contact. We will reply you as soon as possible.
We are here for your questions anytime 24/7, welcome your consultation.
The latest sand washer price.
Installation and maintenance.
Screening
Sand Washing Machines
Sludge Treatment
Sand Recycling Machines
Address: Shuangyue Road, Changdai Town, Mengjin County, Luoyang, China
Email: export@lylzzg.com
Tel: +86-18736301510
 English
 日本語
 Русский
 中文
 Español
 Português
 العربية
 Tiếng Việt
 Deutsch
 한국어
 Türkçe
 বাংলা
 हिन्दी
 Bahasa Melayu
 Kiswahili