Date: Oct. 12, 2026
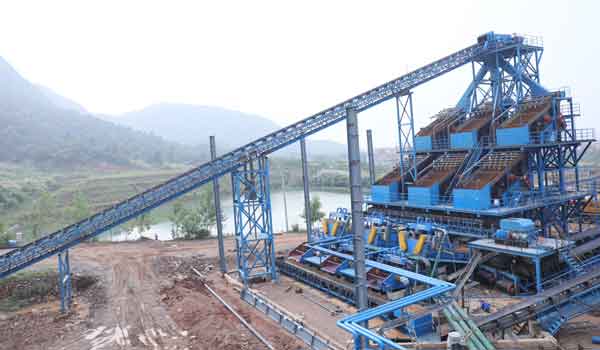
Проект, описанный в данной статье, разработан на основе ключевой концепции «зеленых» горнодобывающих предприятий. Основным направлением является комплексное использование известняка из вскрышных пород шахты, гипсового порошка и золы-уноса, являющихся твердыми отходами электростанций. Для реализации проекта выбраны экологически чистые, безопасные и высококачественные технологии дробления, формования, грохочения и контроля. Производственная линия обеспечивает выпуск высококачественных щебня и песка для строительных материалов и товарного бетона с эффективной производительностью 600 т/ч и среднегодовым объемом выпуска 1,8 млн тонн.
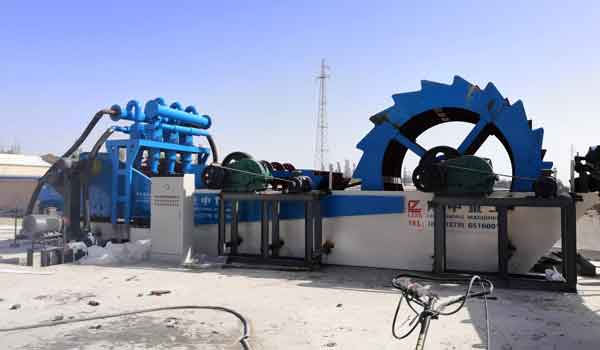
Весь технологический процесс — от поступления сырья на завод до хранения и отгрузки готовой продукции — включает гражданское строительство, механическое оборудование, конструкции, гидравлику, пневматику, электрооборудование и автоматизированное управление следующими подсистемами:
1) Транспортировка сырья и его обезглинивание.
2) Дробление сырья, формование полуфабрикатов заполнителей, грохочение полуфабрикатов заполнителей, формование полуфабрикатов искусственного песка и грохочение полуфабрикатов искусственного песка.
3) Пылеподавление в процессе работы, пылеудаление, сбор пыли, контроль дисперсности порошков, а также увлажнение и перемешивание искусственного песка.
4) Транспортировка готовой продукции, складирование на складе готовой продукции, хранение и автоматическая погрузка.
1) Общий технологический процесс: удаление глинистых частиц + дробление + прецизионное формование + сухая пылеочистка + контроль содержания каменной пыли + классификация песка + одновременное производство песка и щебня
2) Основное технологическое оборудование: многоцилиндровое + сверхтонкое + вертикальный вал для формования + просеивание + эффективная пылеочистка + автоматическая погрузка
3) Общая структура компоновки: трехмерная конструкция + компактная планировка, обеспечивающая экономную интенсивность использования земли.
4) Общее техническое позиционирование: проектирование «зеленой» шахты + производство в условиях садового завода + централизованное управление одним оператором одной кнопкой + удобство инспекции без слепых зон.
5) Ключевые цели управления: оперативный, удобный, контролируемый и регулируемый контроль формы зерен, гранулометрического состава, содержания пыли и ассортимента продукции.
6) Производство высококачественных заполнителей, контроль низкого коэффициента пустотности, снижение стоимости бетона и улучшение его характеристик.
7) Внедрена интеллектуальная система загрузки: выгрузка готовой продукции осуществляется организованно, без вторичного загрязнения и рассыпания материалов на территории завода.
8) Специализированная высокоэффективная централизованная система пылеудаления с автоматическим регулированием расхода воздуха и автоматической очисткой трубопроводов обеспечивает высокую эффективность при низком энергопотреблении.
9) Использование специализированного программного обеспечения для полностью автоматизированного управления в сочетании с интеллектуальными технологиями частотно-регулируемых приводов (ЧРП) позволяет достичь высокой эффективности работы и минимизировать энергозатраты.
10) Концентрация выбросов твердых частиц составляет ≤10 мг/м³; опционально доступен режим сверхнизких выбросов с показателем ≤5 мг/м³.
11) Уровень шума на границе производственной площадки контролируется в пределах ≤70 дБ.
12) Удельное энергопотребление по всем этапам процесса (дробление + грохочение + транспортировка + формообразование + пылеудаление + загрузка + управление) составляет 2,63 кВт·ч/т.
13) Трехмерное проектирование всего технологического процесса и оптимизация пространственного планирования значительно снижают затраты на монтаж и пусконаладочные работы, а также расходы на последующее обслуживание, экономя время и повышая эффективность.
14) Анализ и расчеты с помощью программного обеспечения метода конечных элементов гарантируют максимальную безопасность производства и рациональное использование материалов благодаря научно обоснованному проектированию.
15) Глубокая интеграция технологических процессов производства и конструктивных решений сборки, а также многоуровневая система онлайн-мониторинга и раннего предупреждения обеспечивают максимальную надежность монтажа, низкий уровень отказов и высокую скорость обслуживания на протяжении всего жизненного цикла производственной линии. Это отражает продуманный экономико-технический подход к эффективному использованию рабочего времени.
1) Транспортная операция: подача материала (крупность частиц 10 мм направляется в промежуточный бункер (15 000 т) с помощью ленточного конвейера. Шламовая смесь подается в шламохранилище (2000 т) также через ленточный конвейер; при этом известняковый шлам может быть возвращен на линию производства цемента посредством ленточного конвейера.
3) Операция тонкого дробления и формовки: руда подается на вибрационный грохот посредством ленточного конвейера, расположенного в нижней части бункера. Материал разделяется на две фракции: 0–45 мм и >45 мм. Первая фракция поступает непосредственно в машину для формовки (измельчения), после чего транспортируется на вибрационный грохот просеивающей установки с помощью ленточного конveyor; вторая фракция направляется напрямую в конусную дробилку для тонкого дробления, а затем измельченный материал повторно подается на второй грохот через ленточный конвейер и ковшовый элеватор.
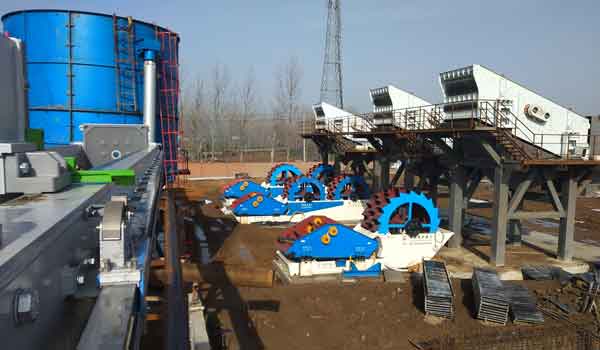
4) Операции по просеиванию готовой продукции, производству песка и корректировке гранулометрического состава: После того как формованная руда доставлена в ковшовый элеватор просеивающей установки, она перемещается оттуда на вибрационный грохот, где разделяется на пять продуктовых фракций: 0–5 мм, 5–10 мм, 10–21,5 мм, 21,5–31,5 мм и >31,5 мм.
5) Автоматическая загрузка: Готовый заполнитель со склада готовой продукции может быть доставлен к погрузочной станции посредством ленточного конвейера, расположенного в нижней части склада, для выполнения операции автоматической загрузки.
6) Работа системы пылеулавливания: В процессе производства образуется пыль. Пыль, выделяемая при работе ситовой группы №1, поступает в пылеуловитель, где очищается, после чего выбрасывается в атмосферу через вытяжной вентилятор. Концентрация пыли в отводимых газах составляет менее 10 мг/м³, что соответствует национальным стандартам выбросов. Собранная пылеуловителем пыль увлажняется в смесителе мокрого смешивания, затем шнековым конвейером подается на ленточный конвейер для обезвоживания илосодержащих материалов и транспортируется в бункер для шламов.
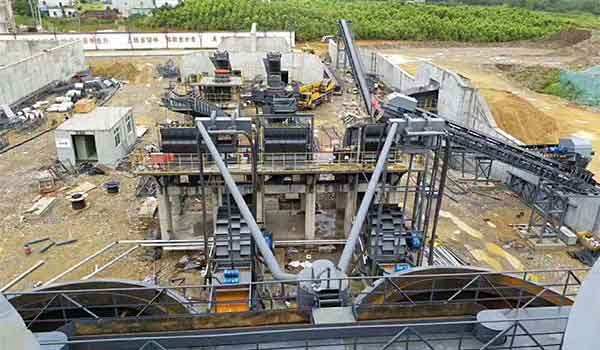
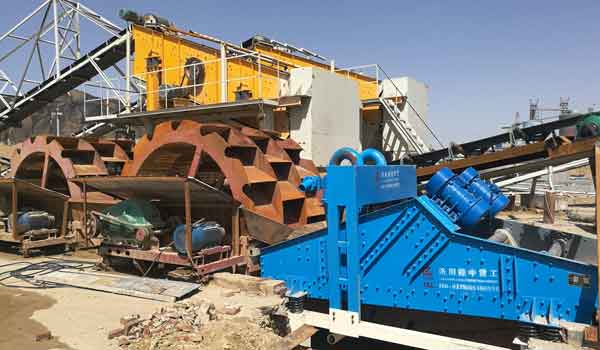
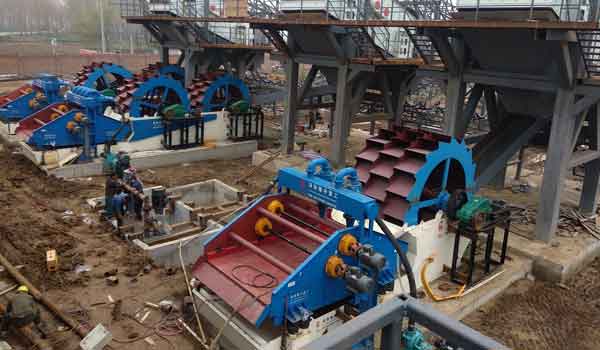
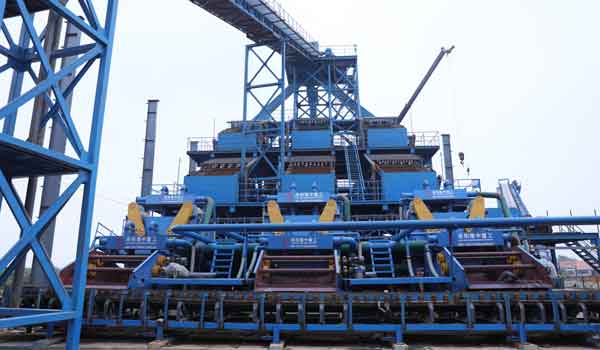
Вибросито, пылеуловитель и дробилки (одноцилиндровая конусная дробилка, многоцилиндровая конусная дробилка, машина для формования щебня, роторная дробилка), сверхтонкая дробильно-пескообразующая машина, классификатор для контроля содержания мелкой фракции, смеситель мокрого смешивания, система пневмотранспорта.
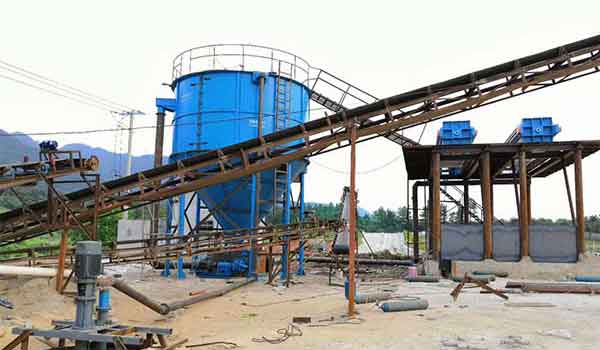
В рамках проекта будет построена линия по производству сухих строительных смесей мощностью 300 000 тонн в год, с прямой подачей сырья из порошкового концентратора. Также предусмотрен резервный интерфейс для подачи заполнителей на завод товарного бетона мощностью 300 000 м³ в год (вторая очередь), а также интерфейс ленточных конвейеров для дальнейшей транспортировки или перемещения продукции на крупногабаритный склад за пределами завода. В данной статье подробно описывается линия по производству заполнителей; информация о линии по производству сухих строительных смесей здесь не приводится. Если у вас есть вопросы, пожалуйста, оставьте сообщение в диалоговом окне для консультации.
Please enter your inquiry and contact. We will reply you as soon as possible.
We are here for your questions anytime 24/7, welcome your consultation.
The latest sand washer price.
Installation and maintenance.
Screening
Sand Washing Machines
Sludge Treatment
Sand Recycling Machines
Address: Shuangyue Road, Changdai Town, Mengjin County, Luoyang, China
Email: export@lylzzg.com
Tel: +86-18736301510
 English
 日本語
 中文
 Español
 Français
 Português
 العربية
 Tiếng Việt
 Deutsch
 한국어
 Türkçe
 বাংলা
 हिन्दी
 Bahasa Melayu
 Kiswahili